
1. Product Overview
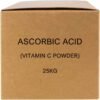
Ascorbic Acid (Vitamin C) Food Grade is a high-purity, water-soluble antioxidant widely used across food, beverage, nutritional, and pharmaceutical-related manufacturing. It functions primarily as a nutritional ingredient, antioxidant, acidity regulator, and preservative-support agent, helping maintain product quality and stability. Supplied in convenient 25kg bags, it provides manufacturers and distributors with a practical solution for consistent bulk procurement. Its broad industrial applicability and established functional performance make it a strategic ingredient for large-scale food and nutrition production.
2. Key Specifications & Technical Characteristics
- Product: Ascorbic Acid (Vitamin C)
- Chemical Name: L-Ascorbic Acid
- CAS Number: 50-81-7
- Grade: Food Grade
- Purity: Typically ≥99% (subject to applicable specification/COA)
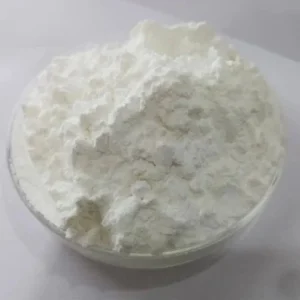
- Appearance: White to slightly yellow crystalline powder
- Solubility: Highly soluble in water
- Function: Antioxidant, nutritional fortification agent, acidity regulator
- Packaging: 25kg bags; bulk packaging available subject to supply requirements
- Shelf Life: Typically 24 months when stored under recommended conditions
- Storage: Keep tightly sealed in a cool, dry, well-ventilated environment away from direct sunlight and moisture
- Documentation: Certificate of Analysis (COA) and relevant product documentation available upon request
3. Core Industrial Applications
- Food & Beverage: Used for vitamin C fortification and antioxidant protection in beverages, processed foods, juices, bakery products, and functional foods.
- Nutritional Products: Suitable for vitamin and nutritional supplement formulations requiring a reliable source of Vitamin C.
- Meat & Food Processing: Supports oxidation control and helps maintain product quality in selected food-processing applications.
- Bakery & Flour Processing: Used as a dough-conditioning and flour-treatment ingredient in commercial baking applications.
- Beverage Manufacturing: Supports nutritional enrichment and product stability in formulated beverages and functional drinks.
- Commercial Advantage: High purity, water solubility, and versatile functionality allow manufacturers to streamline formulation while supporting consistent product quality and processing efficiency.
4. Competitive Advantages
- Quality Consistency: Food-grade material designed for reliable performance across commercial formulations.
- Supply Reliability: Suitable for recurring industrial procurement and bulk sourcing programs.
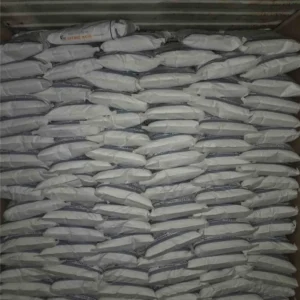
- Logistics Capability: Standardized 25kg packaging supports efficient handling, storage, palletization, and international shipment.
- Price Competitiveness: Bulk procurement enables cost-efficient sourcing for distributors, manufacturers, and large-volume users.
- Sustainability: Efficient bulk packaging and consolidated shipment options can support improved logistics efficiency and reduced packaging intensity per unit volume.
- Technical Documentation: Product specifications, COA, and supporting documentation can be provided to assist with quality assurance and procurement requirements.
- Strategic Sourcing: A versatile, high-demand ingredient suitable for manufacturers seeking dependable quality, scalable supply, and commercially efficient procurement.
5. Commercial & Supply Information
- Minimum Order Quantity (MOQ): BULK 20MT
- Packaging: 25kg bags
- Loading Capacity: Approximately 20–25 MT per 20ft container, subject to packaging configuration, palletization, and shipping requirements.
Reviews
There are no reviews yet.