
1. Product Overview
Ascorbic Acid (Vitamin C) is a high-value, water-soluble vitamin widely used across pharmaceutical, food, beverage, nutritional, and animal-feed industries. It serves as an essential antioxidant, nutritional fortifier, and formulation ingredient in a broad range of commercial products. Its consistent quality, high purity, and formulation versatility make it strategically important for manufacturers seeking dependable vitamin C supply. Suitable for bulk industrial procurement and large-scale production requirements.
2. Key Specifications & Technical Characteristics
- Chemical composition: Ascorbic Acid (Vitamin C), C₆H₈O₆
- Grade: Food, pharmaceutical, and industrial grades available subject to specification
- Purity: Typically ≥99% for standard high-purity material
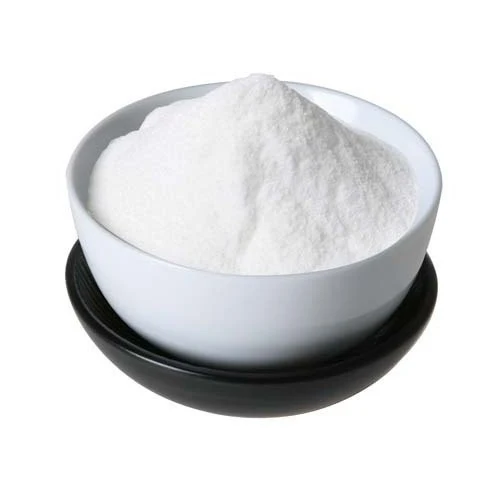
- Appearance: White to slightly yellow crystalline powder
- Solubility: Freely soluble in water
- Particle size: Available according to buyer specification and application requirements
- Packaging: 25 kg bags/cartons; bulk packaging available on request
- Shelf life: Typically 24 months when stored in cool, dry conditions and protected from light and moisture
- Documentation: Certificate of Analysis (CoA), Safety Data Sheet (SDS), and relevant quality documentation available subject to grade
3. Core Industrial Applications
- Pharmaceuticals: Used in vitamin formulations, nutritional supplements, tablets, capsules, and healthcare preparations.
- Food & Beverage: Applied as a nutritional fortifier and antioxidant in beverages, processed foods, and functional nutrition products.
- Animal Feed: Used as a nutritional additive to support vitamin supplementation in feed formulations.
- Nutraceuticals: A key ingredient in dietary supplements, vitamin blends, and wellness formulations.
- Cosmetics & Personal Care: Utilized in selected formulations requiring antioxidant and vitamin-based functional ingredients.
Its high purity, water solubility, and formulation flexibility support efficient processing, consistent dosing, and reliable product performance across diverse manufacturing environments.
4. Competitive Advantages
- Quality consistency: Controlled specifications support reliable batch-to-batch performance.
- Supply reliability: Structured sourcing supports dependable bulk procurement and recurring supply programs.
- Logistics capability: Bulk orders can be coordinated for international shipment and containerized transportation.
- Price competitiveness: Volume-oriented sourcing provides commercially competitive solutions for industrial buyers.
- Sustainability: Efficient bulk packaging and consolidated transportation can help optimize material and logistics efficiency.
- Technical documentation: Product specifications, CoA, SDS, and supporting documentation can be provided to facilitate procurement, quality control, and regulatory review.
- Strategic sourcing: Suitable for manufacturers, distributors, and institutional buyers seeking dependable long-term Vitamin C supply.
5. Commercial & Supply Information
- Minimum Order Quantity (MOQ): Bulk — 20 MT
- Loading Capacity: Approximately 20–25 MT per 20-foot container, subject to packaging, product density, and applicable shipping restrictions
- Supply: Bulk and recurring supply programs available
- Delivery: International export logistics available, subject to destination and agreed shipping terms

Reviews
There are no reviews yet.